¶ 柔性耗材介绍
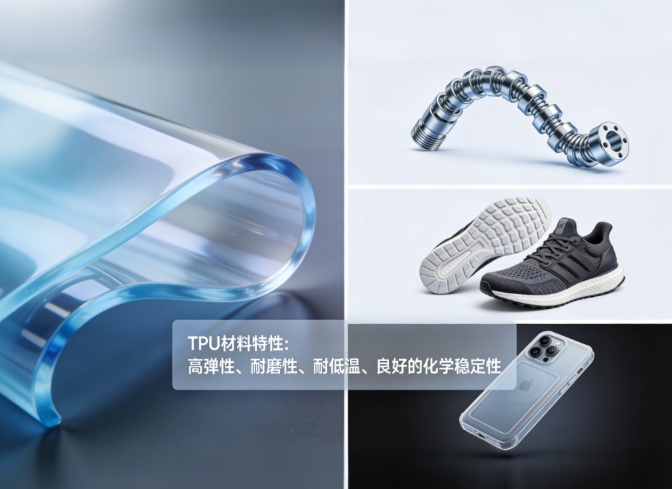
TPU 是兼具塑料加工性能与橡胶弹性的热塑性弹性体,其核心优势在于实现了柔韧性与耐用性的平衡,是 3D 打印柔性应用的核心材料。邵氏硬度范围为50A-95A(数字越小表示材料越软),延展率通常超过300%,变形后能够快速回弹。
其关键特性如下:
- 具备高弹性与回弹性,可反复进行弯曲、拉伸操作而不发生变形;
- 具有出色的耐磨性、抗冲击性与抗拉强度,使用寿命优于多数柔性材料;
- 耐油、耐溶剂、耐酸碱,化学稳定性强,支持透明、多彩配色,具备防水防潮性能。
按硬度可分为以下四类:
- 软质(50A-80A),触感与硅胶接近,过适用于贴肤护具、儿童玩具;
- 中硬质(85A-90A),在柔韧性与耐用性方面实现平衡,适用于鞋材、密封件;
- 硬质(95A),虽接近硬塑料但仍保留弹性,用于工业耐磨部件;
- 特殊改性款(具有透明、抗紫外、导电等特性),适用于光学部件、户外用品等应用场景。
¶ 柔性耗材打印建议
¶ 耗材准备
¶ 耗材干燥处理
为避免线材受潮引发打印模型漏料、拉丝等质量缺陷,需采用鼓风型烤箱或打印机对耗材进行干燥处理。相关干燥参数如下表:
- 鼓风式烤箱操作规范:优先选用鼓风型烤箱,确保烤箱容积充足,料卷需远离发热区域,以维持温度均匀性,保证耗材整体干燥,同时防止料盘或线材因局部过热发生变形或损坏。
- Palette 300 设备干燥要求: 使用 Palette 300 烘干耗材时,需采用耗材原包装纸盒或自制 PC 盒覆盖料卷,全程紧闭上盖及前门以维持目标温度环境;干燥过程中需对料卷进行翻面操作,确保耗材整体充分干燥。耗材烘干请参见:耗材烘干及打印指南
¶ 干燥后防潮存储
¶ TPU 硬度选型
需选择硬度适配的 TPU 耗材。行业内常用 TPU 硬度范围较广,按硬度从高到低排序为:77D > 70D > 68D > 55D > 95A > 85A > 83A > 80A > 75A > 70A。
- 可打印 TPU:硬度为95A、85A、83A、80A的 TPU 硬度适中,适配打印机打印(通常硬度越高,打印失败风险越低),但不适用于 RFD-6 进料系统——此类 TPU 易在 RFD-6 通道内弯折,导致进/退料失败。
- 不可打印 TPU :硬度为 75A、70A及更低的 TPU 因质地过软,易被挤出轮压扁造成堵头,无法通过打印机进行打印。
¶ TPU 干燥参数表
| 干燥方式 | 温度范围 | 干燥时长 | 是否需要翻面 |
|---|---|---|---|
| 鼓风型烤箱(推荐) | 65 - 75℃ | 8h | 无需1翻面 |
| Palette 300 打印机 | 80 - 90℃ | 12h | 每隔6小时翻面一次 |
¶ 参数设置
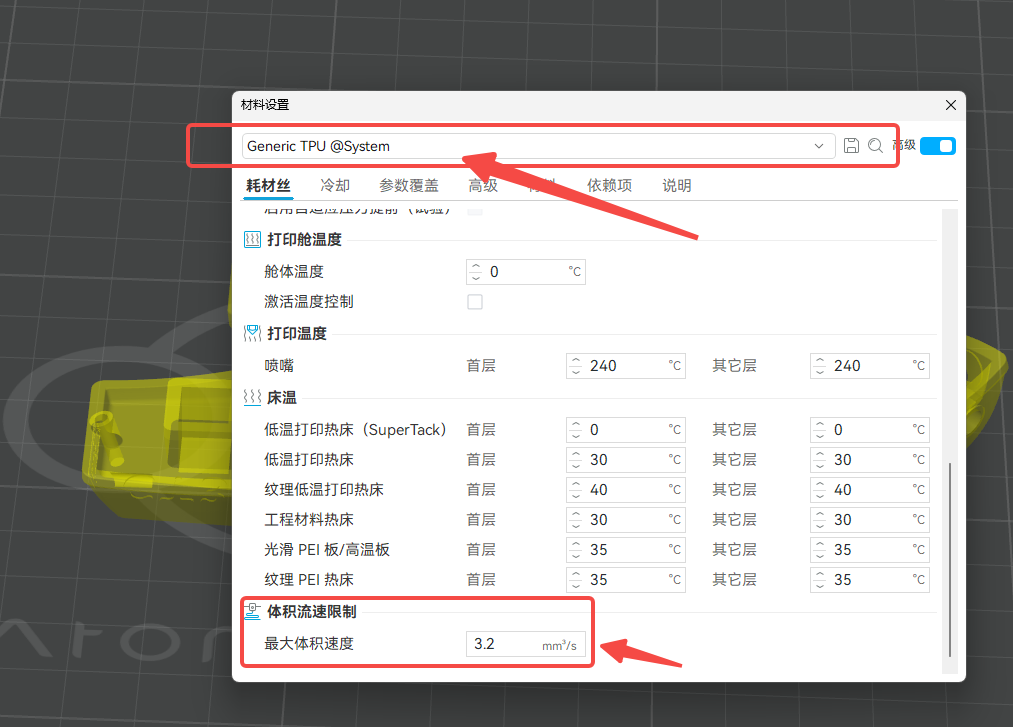
在进行 TPU 打印时,参数设置方面建议选用 AtomForm 内部提供的打印参数,使用对应硬度的 TPU 参数,当采用第三方 TPU 耗材时,推荐使用通用 TPU 参数。通用参数下的打印速度相对较慢,这有助于提升 TPU 打印的成功率。若第三方耗材明确标注了打印速度,用户可自行对参数进行修改。需注意,TPU 打印速度过高时,易出现进料失败或堵头的情况;若无法确定该 TPU 能否在高速下正常打印,建议尽量采用较低的打印速度。
¶ 模型摆盘
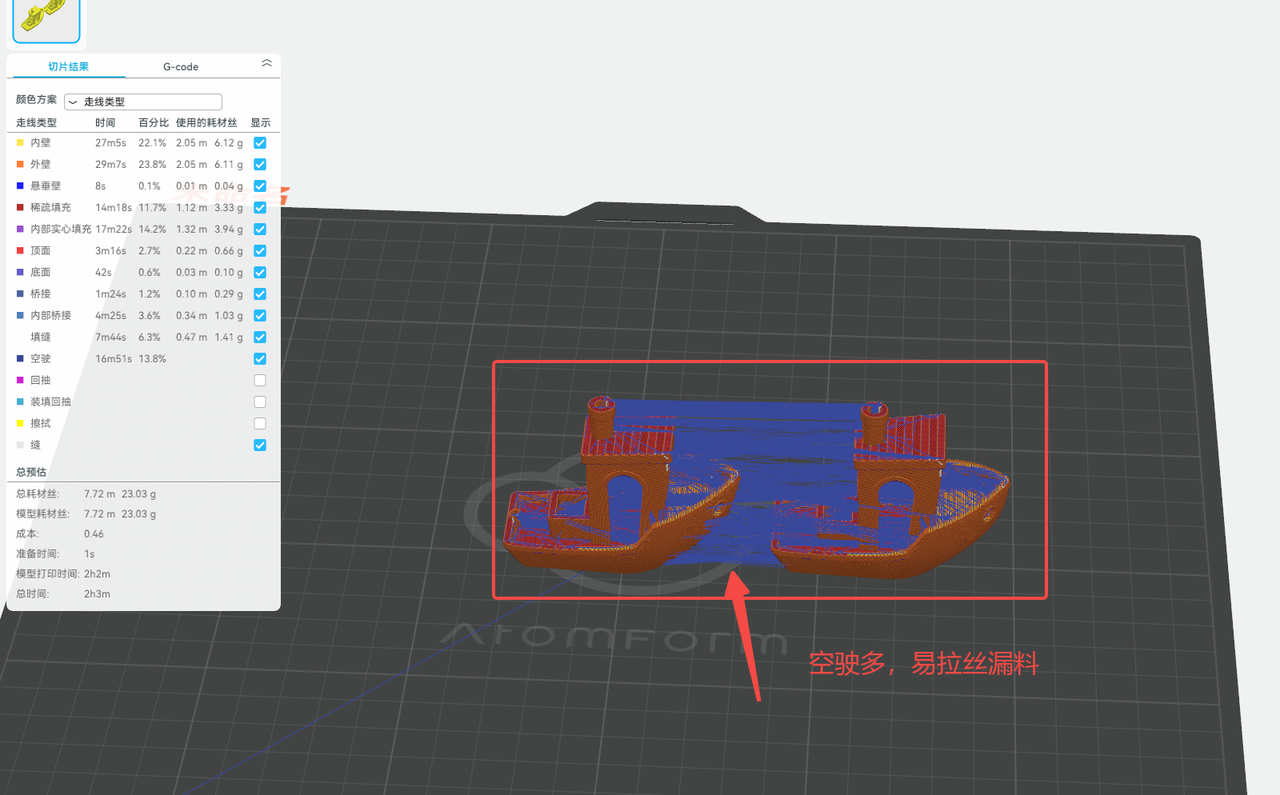
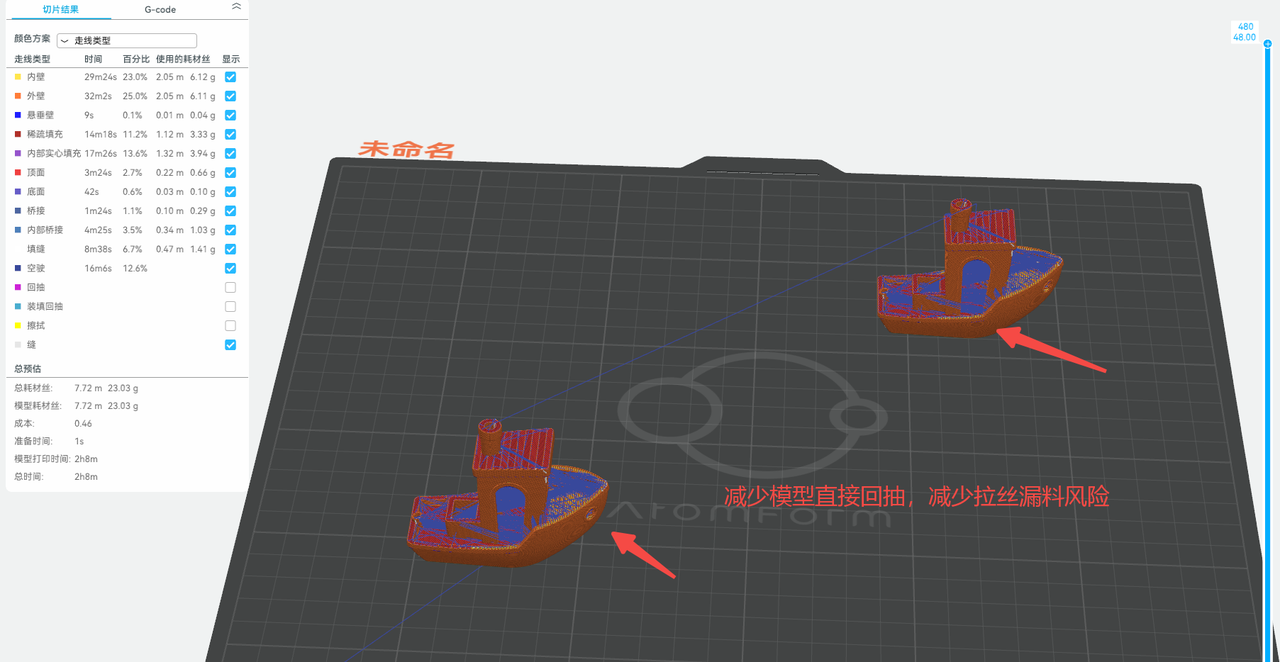
TPU 较易出现拉丝现象,因此,在进行模型摆盘操作时,应尽量减少不必要的空驶情况,即避免在一盘内放置多个模型,同时避免采用逐层打印方式,而应选择一盘仅放置一个模型,或者放置少量模型并采用逐件打印方式。
¶ 关闭动态流量校准
TPU(热塑性聚氨酯)具备高弹性、柔软易形变的特性,挤出过程中易发生压缩与回弹现象,与刚性材料相比存在显著的响应滞后,该现象在打印加减速阶段尤为突出:
- 材料无法及时响应系统的挤出指令,易被算法误判为“欠挤”或“过挤”;
- 动态校准系统采集误差后尝试补偿计算,但基于错误判断生成的补偿参数往往与实际情况严重偏离;
- 原本旨在提升打印质量的流量校准机制,反而可能导致打印稳定性下降,如局部过厚、空打、线条不均等问题。
动态流量校准是通过检测挤出与移动过程中的材料流速变化,自动调节流量补偿参数以优化打印质量的技术,在刚性材料(如 PLA、PETG)打印中通常表现稳定,可有效提升打印一致性。然而,TPU 的独特物理属性对该校准算法提出了更高挑战。
此外,TPU 打印速度通常较低,例如在 AtomForm Studio 中,AtomForm TPU 95A默认体积流速上限为 6.4 mm³/s,而选择通用 TPU时仅为 3.2 mm³/s;且打印过程中速度变化不大,本身不易产生剧烈的流速偏差,进一步降低了动态流量校准的实际价值。
因此,在使用 TPU 等柔性材料进行打印时,应禁用动态流量校准功能。
¶ 打印结束后的工作
¶ 从打印板上取下模型
通常情况下,TPU 与打印板之间的粘结力较强,部分底面较大的模型拆卸难度较大。此时,切勿使用蛮力操作,以防对模型或打印板造成损伤。正确的做法是先将模型的一个边角拉起形成一道缝隙,再向缝隙中喷洒酒精,随后逐渐用力使模型与打印板分离。
¶ 去除模型拉丝
打印前对 TPU 耗材进行烘干处理,仅能减少打印件上的拉丝现象,无法完全杜绝,尤其是对于路径跳跃较多的模型。若要去除模型上的拉丝,可使用电吹风机的热风对模型进行吹拂,也可用打火机的火焰迅速烫烧拉丝部位,但需注意避免损伤模型。