FDM 打印中使用的大部分耗材都具有吸湿性——这意味着它们会吸收空气中的水分。一旦受潮,打印时就会出现气泡、拉丝、空洞、层粘不良、模型脆裂、翘曲、尺寸偏差等问题,直接影响成品的质量和强度。
本指南将给出一套简单有效的耗材存储方法和规范,从源头规避受潮风险,保障打印质量。
¶ 适用范围
适用于以下 FDM 打印耗材:PLA、PETG、TPU/TPE、ABS、ASA、PC、PA、纤维增强材料、PVA 水溶性支撑等。
¶ 耗材吸湿等级
| 吸湿等级 | 代表耗材 | 特性说明 |
|---|---|---|
| 低吸湿(常规防护) | PLA、PLA-CF、夜光 PLA、普通填充 PLA | 吸湿速度慢,短期裸露无明显不良,长期存放仍需防潮;允许短时间环境裸露。 |
| 中吸湿(强制密封防护) | PETG、PETG-CF、丝绸耗材、木质填充耗材、ABS、ASA | 常温吸湿较快,裸露 24 小时即可出现轻微气泡、拉丝,开封后必须持续密封干燥存储。 |
| 高吸湿(全程干燥管控) | TPU/TPE 全系列、PC、PC-CF、PA6/PAHT/PA-CF 尼龙、PVA/BVOH 水溶性支撑 | 吸湿速度极快,裸露数小时即可严重受潮,不建议无防护裸露存放,存储、待机、打印全程需低湿环境。 |
¶ 存储环境
¶ 环境条件
- 温度:15–25℃,避开阳光直射、热源、打印机出风口;
- 湿度:干燥存储区 ≤ 20%RH(最优 10%RH 以内);
- 禁止:潮湿角落、窗边、空调直吹处、水源附近(避免温差结露)。
¶ 存储湿度
- 湿度 ≤ 20%RH:耗材可长期稳定存放,短期取出后无需烘干即可打印;
- 湿度 20%–40%RH:常规密封存储,高吸湿耗材需定期复烘;
- 湿度 > 60%RH:禁止存放开封耗材,应立即移入干燥柜或密封箱。
¶ 耗材存储建议
¶ 全新未开封耗材
- 原厂真空包装+干燥剂完好:直接常温阴凉处存放,堆叠整齐,避免被尖锐物刺破包装;
- 包装破损/干燥剂失效:按已开封耗材处理,先烘干再封存。
¶ 已开封闲置耗材
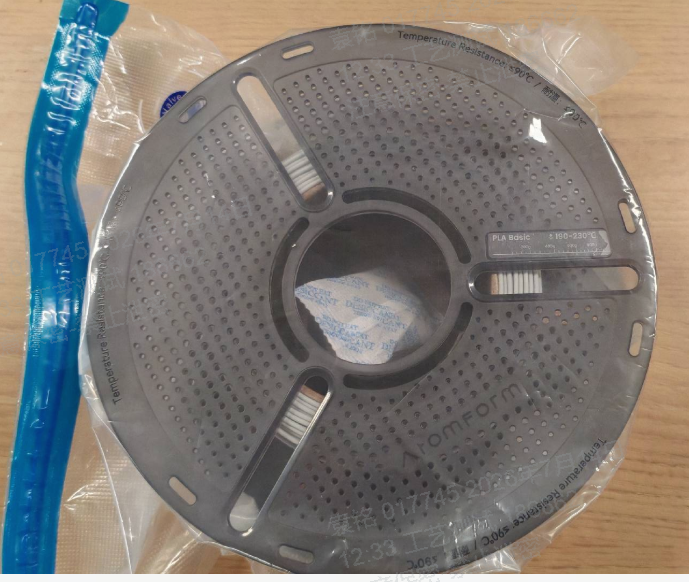
¶ 真空密封袋 + 干剂
- 每盘耗材独立装入真空袋,放入足量变色硅胶干燥剂;
- 抽真空封口(可贴上标签注明开封日期和干燥日期);
- 平放存储,避免尖锐物品刺破真空袋。
¶ 密封干燥箱/干燥柜
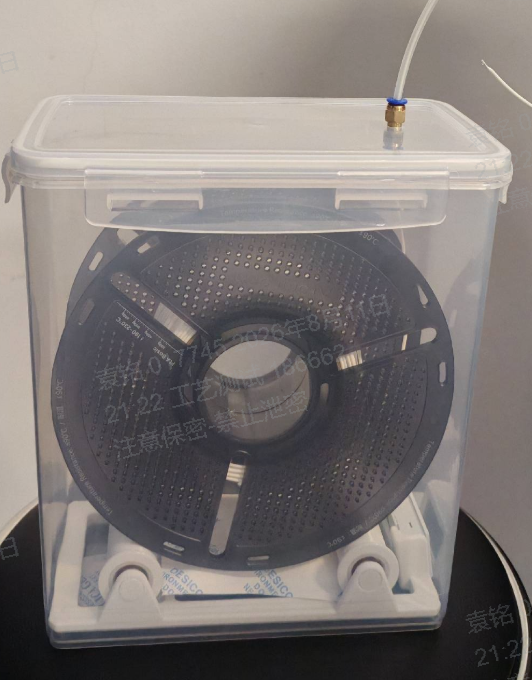
- 设置恒湿 ≤ 20%RH,内置干燥剂;
- 耗材竖放或架空摆放,避免线盘受压变形,线头固定好防止散乱;
- 可分区存放:普通耗材区、柔性耗材区、工程高温耗材区。
¶ 打印待机原位存储
- 短时暂停(< 4小时):机头密封、料仓闭合,环境干燥时可临时待机;
- 隔夜或长期暂停(≥ 4小时):必须取下耗材,放入干燥柜或真空密封,禁止长时间挂在打印机上;
- 高吸湿耗材(尼龙、PC、TPU) :无论暂停多久,闲置即入干燥环境。
¶ 长期封存耗材(超过7天不使用)
- 先按标准烘干参数进行烘干,详细内容参见耗材烘干指南;
- 真空密封 + 全新干燥剂双重防护;
- 单独存放于长期封存区(可标签注明封存日期和复烘有效期);
- 每 30 天检查一次干燥剂状态和密封完整性。
¶ 干燥剂使用小贴士
¶ 干燥剂选型
- 优先选用:变色硅胶干燥剂、分子筛干燥剂(吸湿能力更强,可维持 20%RH 以内低湿);
- 禁止使用:普通生石灰、劣质散装干燥剂,避免粉尘污染耗材、腐蚀设备。
¶ 干燥剂再生
- 变色硅胶干燥剂:完全变色(失效)需立即更换,或 100–120℃烘烤 2h 冷却后复用;
- 分子筛干燥剂:每15天高温再生一次,潮湿环境 7天再生一次;
- 真空袋每袋必须放置 1 包足量干燥剂;干燥柜每层按需摆放,无干燥剂时禁止存放开封耗材。
¶ 耗材状态判断
¶ 受潮耗材判断标准
出现以下任意一种情况,说明耗材已受潮,不建议直接打印:
- 打印挤出时持续喷气、气泡、断丝、拉丝严重;
- 耗材表面发黏、线盘丝线相互粘连;
- 木质耗材出现发霉变色;
- 超过干燥有效期未复烘,或长期裸露存放;
- 真空袋鼓气、密封失效、干燥剂完全变色。
¶ 受潮耗材处理流程
- 隔离:立即移入“待干燥区”,勿与合格干燥耗材混放;
- 复烘:按对应材质标准参数完整烘干,禁止缩短时长或降低温度;
- 验证:复烘后试打测试,确认无气泡、拉丝等问题后可再正常使用;
- 报废:严重受潮、发霉、材质变质或多次复烘仍不合格的耗材,建议直接报废。
¶ 最佳耗材含水率
一般来说,耗材含水率控制在 0.3% 以下即可获得较理想的打印效果。含碳纤、玻纤等高吸湿材料要求更严,不仅要低于 0.3%,打印时建议配合干燥盒(4L) + 干燥剂(硅胶干燥剂、氯化钙干燥剂)密封使用。
¶ 常见耗材的饱和吸水率
| 耗材 | 饱和吸水率(25℃,55%RH) |
|---|---|
| PLA Basic/Matte | 0.43% |
| PLA-CF/GF | 0.42% |
| PLA Wood | 1.25% |
| PETG Basic/Matte/CF | 0.40% |
| PETG HF | 0.40% |
| ABS、ASA | 0.65%、0.45% |
| TPU | 1.00% - 1.20% |
| PC | 0.25% |
| PVA | 6.50% |
| PA、PA-CF/GF、PAHT-CF/GF、PET-CF等 | 0.40% - 0.90% |
| PA6-CF/GF | 2.50% |
| PPA-CF、PPS-CF | 1.30%、0.05% |
| Support for PLA/PETG | 0.43% |
| Support for PA/ABS | 0.55% |